高度なパッケージ検査および計測
先進パッケージング技術の進展に伴い、マイクロバンプのピッチは20 µmへと縮小し続け、ダイの積層高も増加しています。パッケージの出荷可否を決定づける微細構造は、現在ではほとんどの検査装置が対応するように設計されたサイズよりも小さくなっており、さらにその多くがシリコンの表面下に位置しているため、光学顕微鏡では確認できません。
断面加工を行えばこれらの内部構造を明らかにできますが、それは切断された個体に限られます。非破壊検査であれば、部品を損傷させることなく、こうした隠れた構造を評価することが可能です。適切な検査システムの選定は、対象となる構造の特徴、その位置、およびパッケージ内の深さによって異なります。
Evident社は、ワイヤボンディング、フリップチップ、再配線層(RDL)、シリコン貫通ビア(TSV)の精密なイメージングおよび3D測定を行うための、幅広い先進的なパッケージ検査・計測システムを提供しています。
- 非破壊検査:近赤外線イメージングを用いて、パッケージを損傷させることなくシリコン内部の構造を検査します。
- 定量的:サンプルに接触することなく、3D高さ、共面性、ステップ高さを測定します。
- 予防的:リフロー、成形、またはその後の層間ボンディングの前に測定を行うことで、プロセスの調整によりスクラップや手直しを削減できます。
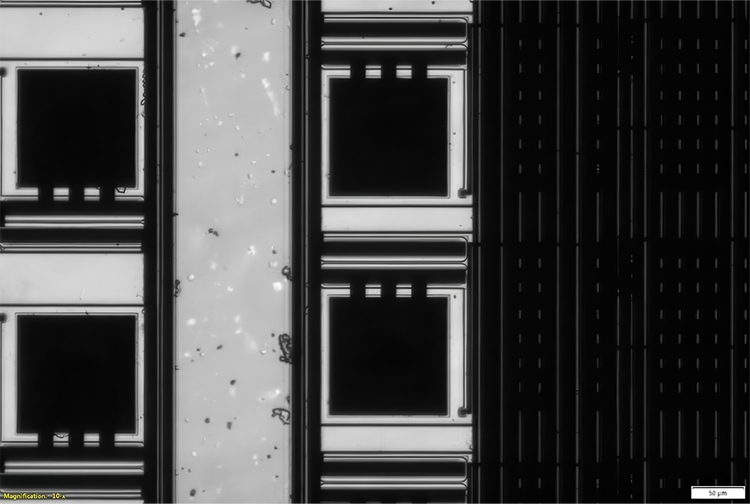
近赤外線イメージングにより、デバイスを切断することなく、シリコンの下にある半導体の微細構造を可視化します。
各パッケージング技術が検査に求めるもの
高度なパッケージングには、微細な表面のディテールを解像し、シリコンの下にある特定の構造を明らかにし、3D 表面形状を測定できる検査手法が必要です。
パッケージング技術による検査
ワイヤボンディング検査
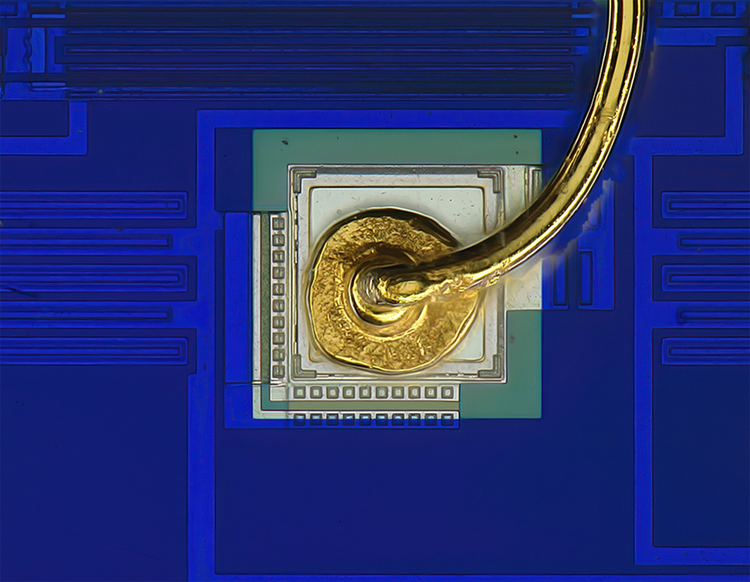
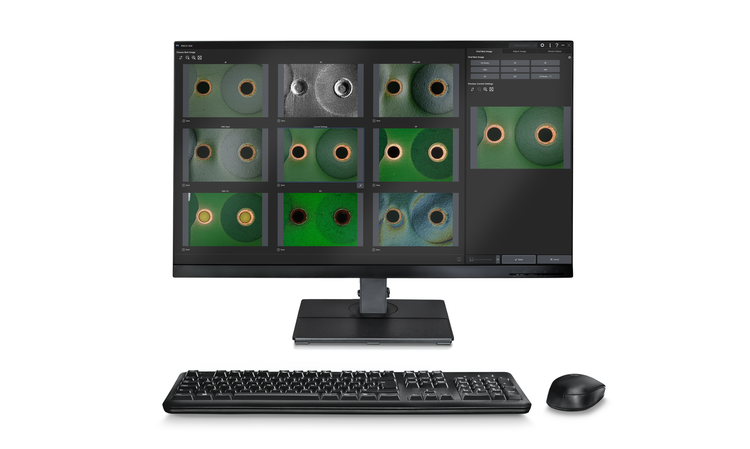
DSX2000デジタルマイクロスコープで撮影した、ボールボンドとパッドのセンタリング。
課題
ボールボンディングは、サイズ、形状、およびパッド中心位置について厳しい公差を満たす必要があります。ループの高さやワイヤのスイープが不適切だと、ワイヤがダイの端と短絡したり、封止工程中に損傷したりする原因となります。
解決方法
ワイヤボンディングの品質は、ボールの直径、パッドの中心位置、ループの高さ、およびワイヤのスイープを測定することで、ボンディング済みのデバイス上で直接評価されます。測定用顕微鏡STM7は、高精度な3軸測定に対応しています。デジタル顕微鏡DSX2000は、2Dおよび3D測定機能を備え、ワイヤループ全体を視野内に収める焦点深度と、21倍から7,300倍の倍率範囲により、1台のシステムでマクロからマイクロまでの検査をカバーします。
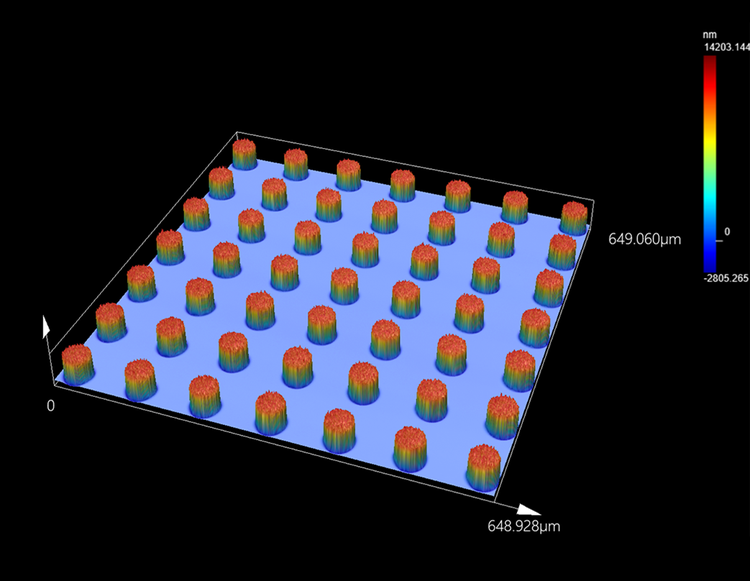
集積回路上のはんだバンプの3D画像。LEXT OLS5500 3D光学プロファイル計で撮影。
課題
フリップチップのダイを表面を下にして接合すると、シリコンの下にはんだバンプが隠れてしまいます。接合前にはバンプの高さと共面性を確認する必要がありますが、接合後の検査では、特定の埋没構造を非破壊的に観察する必要があります。
解決策
ボンディング前に、LEXT™ OLS5500 3D光学プロファイル計が、試料に接触することなくバンプの高さと共平面性を測定します。 高さ基準面を設定することで、視野内のすべてのバンプを一度に測定できるため、20 µmのバンプが並ぶ視野全体を約10秒で取得できます。1 ボンディング後、赤外線観察用に構成されたMX63ウェーハ検査顕微鏡は、厚さ最大1.2 mmのシリコンを透過する近赤外線イメージングを用いて、切断することなく、特定の埋込構造を観察します。
1Evident社の社内測定に基づく。
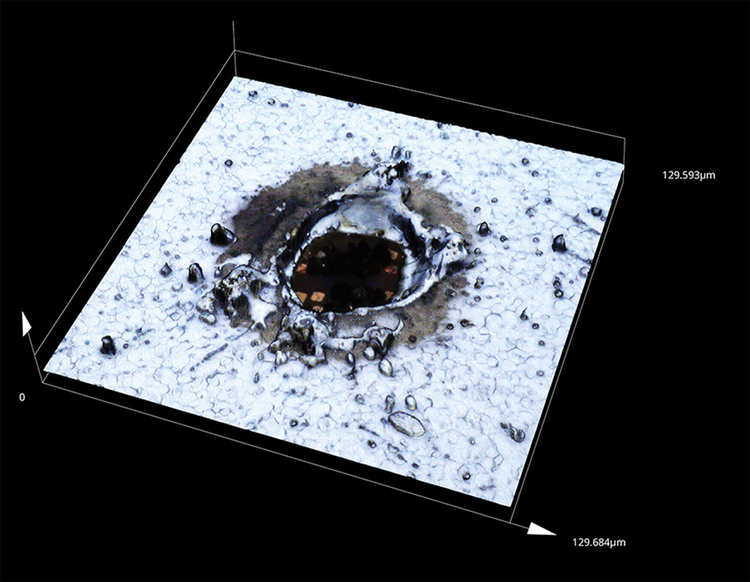
LEXT OLS5500 3D 光学プロファイル計で 3D 画像化された、ベア半導体ウェーハ上のレーザーマーク。
課題
RDLパターニング、バンプ形成、メタライゼーションは、ダイがウェハー形態のままで行われます。後段階で表面欠陥や高さばらつきが発見されると、ウェハーロット全体が危険にさらされる可能性があります。
解決策
DSX2000デジタル顕微鏡は、プロセス開始前にベアウェーハの表面欠陥や汚染物質を検出します。PRECiV™ソフトウェアによる粒子検出機能は、スティッチ処理された画像に対して設定された閾値と比較して実行され、検出された粒子をクリックすると、確認のためにステージがその位置まで移動します。LEXT™ OLS5500 3D光学プロファイル計は、パターニング後のRDLステップ高さやバンププロファイルの非接触測定を行います。
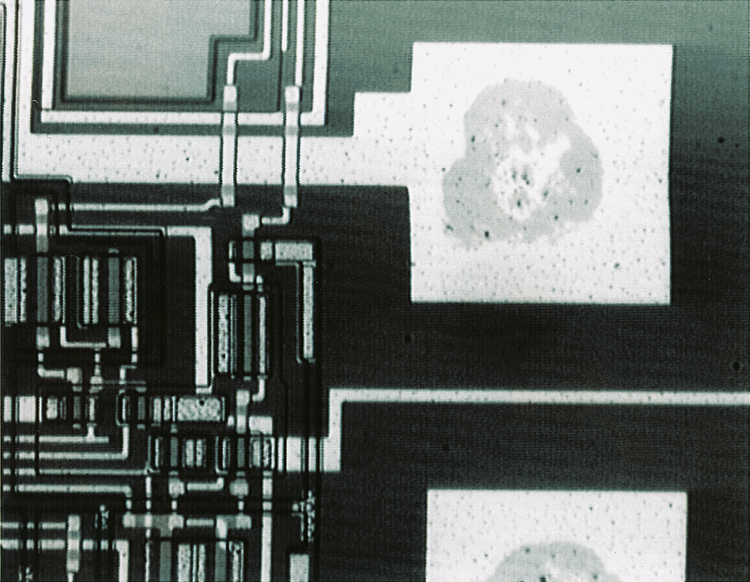
シリコン透過画像で捉えた回路構造とボンディングパッド。IR対物レンズを搭載したBX53M直立顕微鏡で撮影。
課題
ファンアウト・ウェーハレベル・パッケージングでは、ダイをキャリア上に裏面を下にして配置した後、再構成されたウェーハに成形します。成形中の加熱および冷却によりパネルが反り、ダイの位置がずれてしまうため、その上にパターン化された再配線層の位置合わせが狂ってしまいます。
解決策
近赤外線イメージングにより、RDL パターニングの前にキャリアとシリコンを通して各ダイの位置を特定できるため、補正が可能な段階で位置誤差を特定することができます。赤外線観察用に構成された MX63 顕微鏡と、IR 対物レンズを備えた BX53M 直立顕微鏡は、厚さ 1.2 mm までのシリコンに対応した IR 対物レンズにより、シリコン透過によるアライメントおよび回路パターンの検査をサポートします。
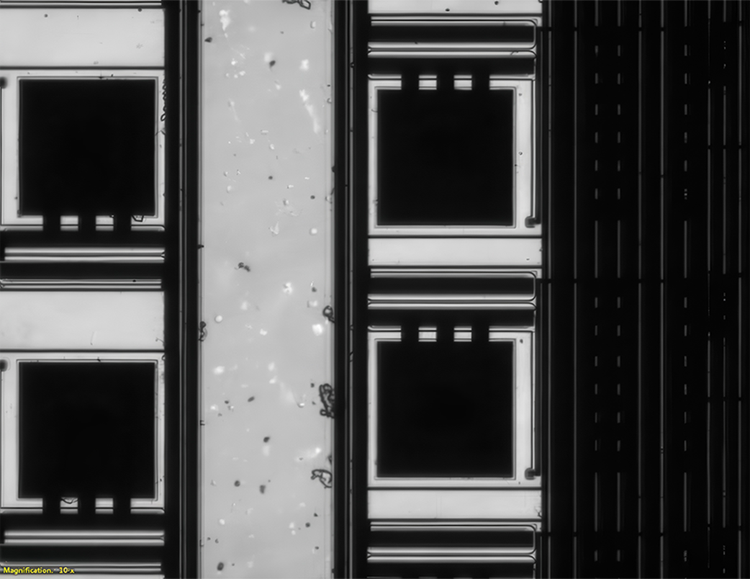
シリコンを通して見える回路パターンとボンディングパッド。透過型赤外線観察機能を備えたMX63ウェーハ検査顕微鏡で撮影。
課題
複数のチプレットがシリコンインターポーザー上に並列に配置され、TSVおよび高密度RDLを介して接続されています。たった1本のトレースの断線や、マイクロバンプの位置ずれだけでも、電気的接続が途絶え、高価値の完成モジュールに不具合が生じる恐れがあります。
解決策
2.5D パッケージにおけるインターポーザーのトレースおよびマイクロバンプの位置合わせは、組み立てのさまざまな段階で検査可能です。赤外線検査用に構成された MX63 顕微鏡は、インターポーザーの RDL をスキャンして短絡や断線を特定します。チップ・オン・ウェーハ(COW)ボンディング後、その IR イメージングモードにより、ダイを透過して検査を行い、約 20 ~ 40 µm ピッチでのマイクロバンプの位置合わせを検証できます。
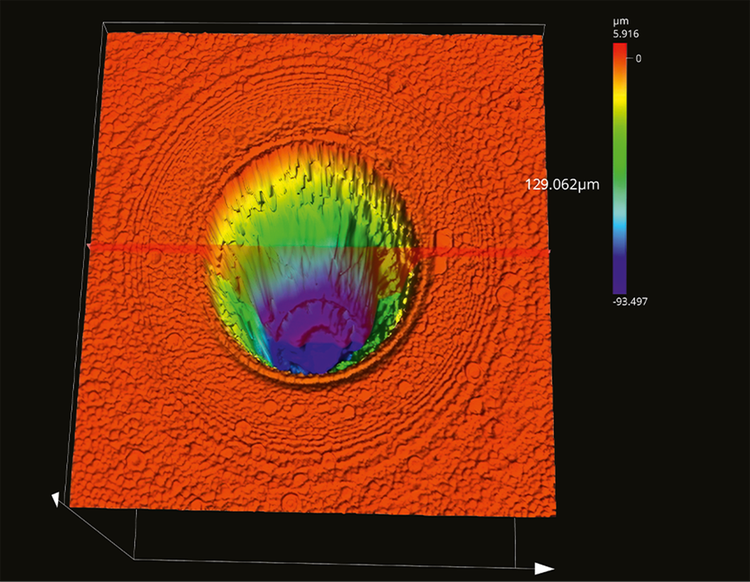
LEXT OLS5500 3D光学プロファイル計で撮影された、シリコン貫通ビア(TSV)構造の3次元画像。
課題
積層ダイでは、複数の層を接続するためにシリコン貫通ビア(TSV)が用いられます。ビアの深さとプロファイルはエッチング後に検証されます。裏面薄化処理後は、表面平坦度とTSVの突出量を評価する必要がありますが、埋込み充填欠陥の検出には別の検査手法が必要となります。
解決策
LEXT OLS5500 3D光学プロファイル計は、TSVの深さおよびプロファイル、ならびに露出したTSVの表面形状を非接触で測定します。MX63顕微鏡は、微細な表面高さの差を鮮明に映し出すために、微分干渉対比(DIC)を採用しています。TSV内部の充填欠陥については、超音波またはX線による検査が必要です。
パッケージングプロセスに適したシステムの選定
適切な検査システムの選定は、対象が表面に見えるものか、シリコンの下にあるものか、あるいは3次元形状によって定義されるものかによって異なります。
1 レーザー走査顕微鏡 2 白色光干渉法 3 焦点変動顕微鏡 4 保証される精度および再現性は、デバイスがメーカーの仕様に従って校正され、欠陥がない状態にある場合にのみ適用されます。校正は、Evidentの技術者またはEvident認定の専門家によって行われる必要があります。
高度なパッケージング検査および計測に関するよくある質問
お客様のプロセスについてお聞かせください
リソース
関連製品
LEXT OLS5500 3D光学プロファイル計
数々の賞を受賞した LEXT™ OLS5500 ハイブリッド 3D 光学プロファイル計は、レーザースキャン顕微鏡 (LSM)、白色光干渉法 (WLI)、および焦点変動...
関連アプリケーション
デジタル顕微鏡を用いたボンディングワイヤの検査
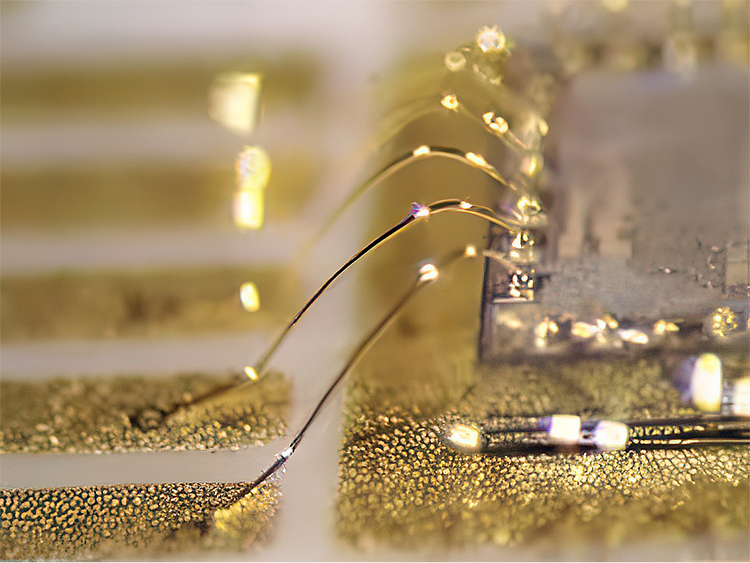
半導体は、精密なプロセスによって製造されます。 その工程の一つがワイヤボンディングであり、集積回路上の電極を、はんだ付けされた金、アルミニウム、銅のワイヤを用いてリードフレームに接続します。これらのワイヤの直径はわずか10 µmにもなり、はんだ付けの精度は2~3 µmという極めて高い精度が求められます。ワイヤのはんだ付けに必要な精度の高さゆえ、わずかな振動でも接合が弱くなり、その結果、電子機器の故障につながる可能性があります。
S半導体ベアウェーハのレーザーマーキング
ウェーハへのマーキングは、半導体ウェーハのロット管理において不可欠な工程です。 通常、シリコンウェーハにはパルスレーザー照射を用いてID番号がマーキングされます。レーザー照射により、シリコンウェーハ表面の結晶格子に凹みが生じます。これらの凹みが、ドットマトリックス形式の文字やコードを形成します。近年、シリコンウェーハは高密度化が進む一方で、薄型化も進んでいます。これにより、レーザーマーキング技術において、マーキングサイズのさらなる縮小と精度の向上が求められています。